核心材料选型与性能匹配逻辑
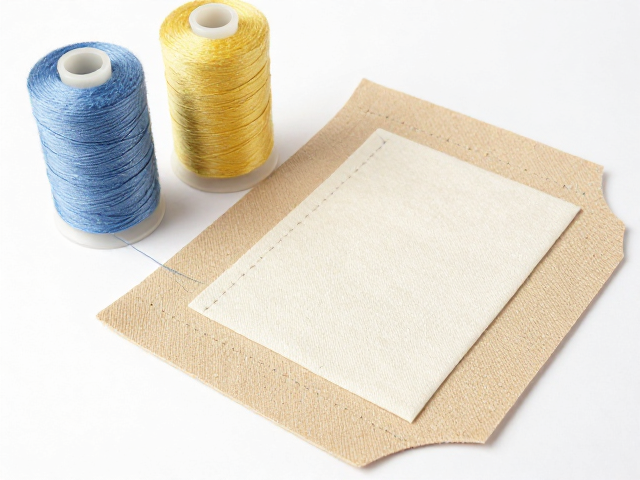
腰封作为衣物中承受较大横向拉伸力的部件,其修补效果高度依赖于线材与补丁材质的物理特性匹配。高强缝纫线通常采用尼龙长丝或涤纶长丝制成,其中尼龙线具备更优的弹性和耐磨性,适合针织或弹性面料的腰封修复,而涤纶线则在耐化学性和抗紫外线方面表现更佳,适用于棉麻等天然纤维织物。在选择修补贴片时,需确保补丁织物的克重、经纬密度与原腰封面料保持一致或略高,以避免修补后出现明显的硬度差异或透光现象,从而维持衣物整体的穿着舒适度与视觉统一性。
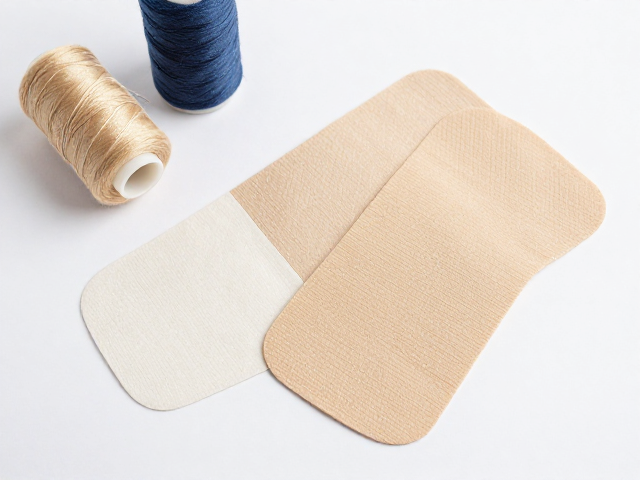
市面常见的高强缝纫线规格多为20S/3、40S/2或60S/3,数字代表纱线支数与股数,支数越低线径越粗,强度越高但透气性相对降低。对于常规成人服装腰封,建议选用40S/2或60S/3的涤纶高强线,其断裂强力通常在4-6N之间,能应对日常穿着中的日常摩擦与轻微拉扯。修补贴片应选用与原衣物同批次或同材质的布料,若原衣物已停产,可寻找成分标签一致的替代品,确保染色牢度与缩水率相近,防止洗涤后修补区域出现褪色或收缩变形,影响整体美观与结构稳定性。
修补前的预处理与固定技巧
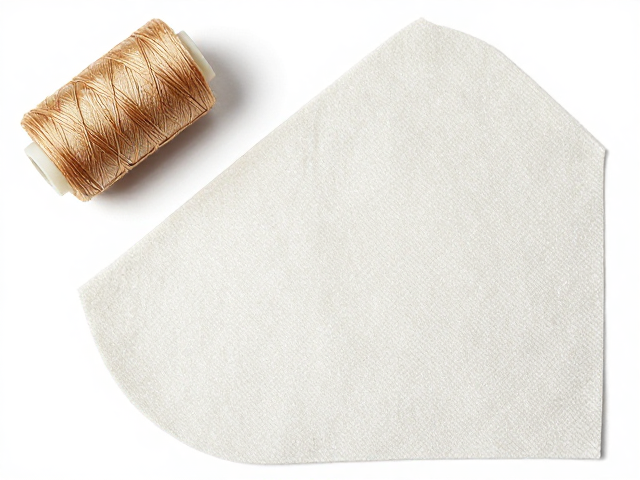
在进行缝纫之前,必须对破损区域进行严密的清洁与平整处理,去除油污、灰尘以及松动的纤维,这能显著提升缝线与织物的附着力。使用熨斗对破损处及周围区域进行低温�烫,消除织物褶皱,若面料易缩水,需先进行预缩水处理。对于弹性腰封,需在修补过程中使用珠针或夹子将布料固定在工作台上,并保持适度的张力,防止缝纫过程中面料拉伸变形,导致修补后出现波浪状褶皱。若破损处纤维已断裂松散,可先在边缘涂抹少量织物专用胶水或浆料进行加固,待干燥定型后再进行后续操作,以增强修补区域的结构完整性。
修补贴片的裁剪形状需根据破损形态决定,圆形或椭圆形贴片能更好地分散应力,避免尖角处再次撕裂。贴片边缘需进行锁边处理或使用折边工艺,防止缝线穿透处织物边缘脱线。将贴片覆盖于破损处,使用细密珠针以垂直于布料表面的方向固定,间距控制在1-2厘米,确保贴片与原面料完全贴合无气泡。若使用隐形拉链或弹性腰封,需特别注意贴片位置避开拉链齿或松紧带核心受力点,以免缝纫过程中损坏原有结构或导致修补后功能失效。
缝纫路径设计与针距控制
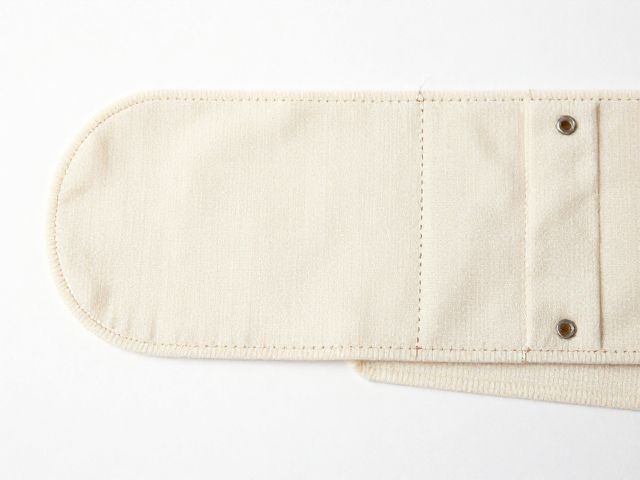
缝纫路径的设计直接影响修补的耐用性与美观度,对于腰封这类受力部件,建议采用双重加固缝法,即在破损区域外围设置一道平行缝线,内部采用紧密的Z字形或回形针形缝线填充破损空洞。Z字形缝线能适应面料的微小伸缩,减少因面料拉伸导致的断线风险。针距应控制在2-2.5毫米之间,过大的针距会降低缝线密度,影响强度;过小的针距则可能导致织物起皱或缝线过密导致面料变硬。缝纫时保持手部稳定,匀速送布,避免忽快忽慢导致线迹不均或跳针现象。
在缝制过程中,需特别注意缝线与修补贴片的咬合深度,确保缝线穿透原面料与贴片两层织物,形成有效的机械连接。对于弹性面料,建议使用弹力针或圆头针,减少针尖对纤维的切割损伤,防止缝线处产生针孔效应导致漏水或透气。缝纫起始与结束处需设置回针或打结固定,回针长度约1-2厘米,确保线头牢固不脱落。若使用电动缝纫机,需根据面料厚度调整压脚压力与上线张力,避免上线过紧导致面料起皱或下线过松导致浮线。
后期处理与耐用性验证
缝纫完成后,需剪去多余线头,保留约0.5厘米长度,使用打火机快速掠过线头使其熔融定型,防止线头散开勾丝。对于尼龙线,可使用专用胶水点涂线头加固;对于涤纶线,则可直接剪平。使用熨斗对修补区域进行低温�烫,使缝线略微下沉至织物内部,提升美观度,同时消除缝纫过程中产生的应力集中。若修补区域较硬,可轻轻揉搓修补处,使缝线与织物纤维进一步融合,恢复面料原有的柔软触感。
耐用性验证可通过模拟日常穿着场景进行,对修补区域施加适度的横向拉伸力,观察缝线是否有变形、脱线或织物撕裂预兆。进行多次轻柔洗涤测试,检查修补处是否有褪色、变形或缝线松动现象。若发现缝线强度不足,需重新评估线材规格或增加缝线路径密度。修补后的腰封应避免立即进行高强度运动或负重,建议经过1-2次日常穿着与洗涤后,确认结构稳定再恢复正常使用。通过科学的材料匹配与精细的缝纫操作,可有效延长腰封使用寿命,保持衣物整体结构稳定。