织带热压修补的材料特性与工艺原理
织带在长期高频使用或恶劣工况下,常出现边缘磨损、断裂或局部破损,传统的缝纫修复容易造成织带结构松散且美观度下降,而热压修补技术通过高温熔融修复材料的特性,使其与原有织带基材发生物理或化学层面的融合,形成连贯的整体结构。这一工艺的核心在于修复耗材的热学性能匹配,不同材质的织带如尼龙、聚酯纤维或丙纶,其熔点与热变形温度各不相同,直接决定了修补材料的选择逻辑。若修复材料的熔融温度与织带基材差异过大,极易导致修补处过硬、发脆,甚至在受力时再次撕裂,因此理解材料的热兼容性是确保修补质量的第一道门槛。
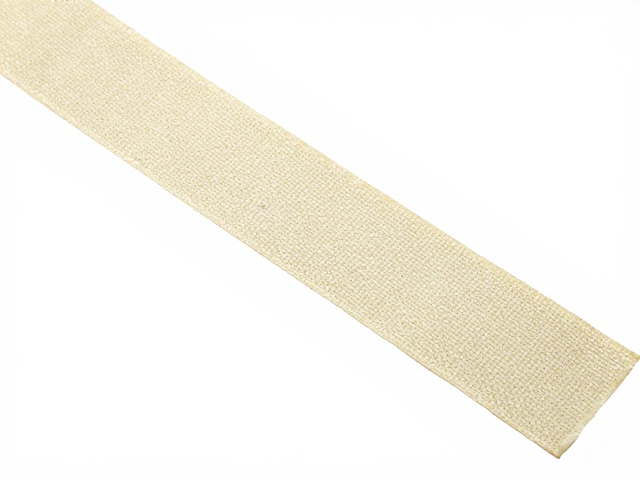
热压修补耗材通常表现为片状、条状或颗粒状的聚合物材料,其表面经过特殊处理以增强与织带纤维的附着力。在实际操作中,修补片被置于破损区域,利用热压机或专用烙铁施加恒定压力与温度,使修复材料软化并渗透至织带纤维间隙,冷却后形成高强度连接点。这种无针脚的修复方式不仅保留了织带的原始柔韧性,还避免了缝线切割纤维带来的应力集中问题。对于需要承受较大拉力或频繁摩擦的场景,如安全带、背包肩带或工业吊装带,热压修补能提供比传统缝合更均匀的应力分布,从而延长整体使用寿命。
破损修复耗材的分类与选购逻辑
选购热压修补耗材时,首要依据是织带基材的成分,市面上常见的修补片主要分为尼龙基、聚酯基及通用聚氨酯基三类。尼龙织带应选用熔点相近的尼龙修补片,以确保熔融后的分子链能有效交织;聚酯织带则需匹配聚酯材质的修补片,避免因材料相容性差导致分层。部分通用型修补片标榜适用于多种材质,但在极端工况下其耐温性和抗拉强度往往不如专用型号,因此在高可靠性要求的应用中,严格遵循“基材对应基材”的原则能显著降低修复失败率。此外,修补片的厚度需根据织带厚度微调,过厚会导致修补处突兀且影响贴合度,过薄则可能因材料不足无法完全填补破损空洞。
颜色与外观也是选购时的关键考量因素,尤其是对于对外观要求较高的户外装备或服装配件。修补片通常提供黑、灰、白、蓝等基础色系,部分高端产品支持定制颜色以匹配特定织带。在选购时,需确认修补片的表面处理工艺,哑光或磨砂质感的修补片在修复后更不易反光,视觉融合度更高;而高光表面可能在某些光照条件下显得突兀。同时,需关注修补片的尺寸规格,常见的有标准寸条或可裁剪的片材,对于微小破损,可裁剪片材能提供更精准的覆盖,减少材料浪费并提升修复精度。
热压修补的操作规范与质量控制
热压修补的效果高度依赖操作参数的的精确控制,温度、压力和时间三者需形成最佳平衡。一般而言,热压机的温度设定需略高于修复材料的熔点但低于织带基材的分解温度,常见操作区间在120℃至180℃之间,具体数值需参考耗材说明书。压力需均匀施加,过大的压力可能导致材料过度挤出,形成“泪滴状”凸起,影响美观且可能改变织带原始宽度;压力不足则会导致材料与织带结合不紧密,形成虚焊。加热时间通常控制在3至10秒,过短会导致熔融不充分,过长则可能灼伤织带基材,导致纤维碳化变脆。
修复后的质量控制需通过目视与简易物理测试进行验证。合格的热压修补处应表面平整,无明显溢料或气泡,边缘与原始织带过渡自然,无硬化结块。在物理测试中,可对修补区域施加适度的拉伸力,观察是否有开裂或剥离现象,同时检查修补处与周围织带的柔韧性是否一致,避免形成刚性节点。对于关键承力部件,修复后应进行多次弯折测试,确保材料在动态应力下不会疲劳断裂。此外,修复过程中应保持工作区域清洁,避免灰尘或油污混入修复界面,这些杂质会成为薄弱点,严重影响长期使用的可靠性。
常见误区与长期使用维护
许多用户在选购或使用热压修补耗材时,常误以为所有塑料片均可通用,忽视材料相容性,导致修复后出现发白、开裂或脱落现象。另一种常见误区是过度依赖高温,认为温度越高越牢固,实则高温会加速聚合物老化,使修补处变黄变脆,反而缩短使用寿命。此外,对于大面积破损,单次热压难以保证均匀性,建议分次、分区修复,或选用大面积覆盖型修补片,避免因局部应力集中导致修复失效。
长期使用中,热压修补处虽具备一定耐候性,但仍会受到紫外线、化学溶剂及机械磨损的影响。建议在修复后避免将修补区域长期暴露在强烈阳光下,以减少紫外线对聚合物链的降解作用。在接触油性溶剂或强酸碱环境时,需确认修复材料的化学稳定性,部分通用型修补片在接触特定化学品时可能发生溶胀或溶解。日常清洁时,建议使用中性洗涤剂轻柔清洗,避免使用硬毛刷用力刷洗修补处,以维持修补界面的完整性与附着力。